
日期:2026-11-04浏览: 来源:利菲尔特
一、浆料固液分离需求与工况特征
(一)浆料污染物特征与工艺需求
锂电前驱体浆料、催化剂浆料、精细化工浆料中的固体颗粒粒径细微、含量高,常伴有一定黏性,固液分离需实现三重目标:一是高效截留微细固体颗粒,保障滤液澄清达标,可循环回用;二是高回收率收集滤饼,减少有价物料损失,提升收率;三是全自动连续运行,降低人工依赖,适配规模化生产。浆料温度、pH、颗粒粒径与黏度差异大,对过滤装备的材质耐蚀性、过滤精度与卸料机构提出差异化要求。
(二)传统板框过滤工艺的应用痛点
当前部分锂电材料企业采用人工板框压滤机处理浆料,存在三大核心短板:一是自动化程度低,板框压紧、进料、卸料均需人工操作,劳动强度大、批次效率低;二是物料回收率低,滤饼粘附在滤布与板框上,人工卸料不彻底,有价物料损失,回收率仅 80%~85%;三是滤饼污染风险高,人工卸料过程暴露,易混入杂质影响产品纯度;四是滤布易破损、频繁更换,运维成本高。烛式过滤器凭借全自动闭环过滤与高回收率卸料,成为替代人工板框的先进方案。
三、烛式过滤器结构与过滤原理
(一)设备整体结构
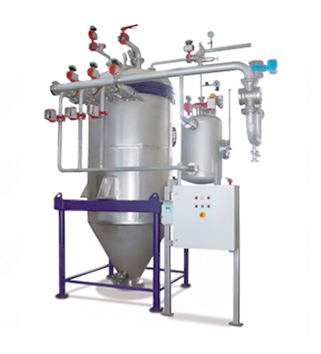
烛式过滤器主要由承压罐体、滤棒元件组、预涂层系统、反吹卸料系统与自动控制单元组成。罐体采用全不锈钢承压结构,可按工艺要求配置 316L 或耐蚀材质;内部垂直安装多根滤棒元件,滤棒为刚性多孔管式结构,外层铺设精密滤材,形成过滤介质层。浆料由顶部或底部进入罐体,透过滤棒滤层过滤,固体截留于滤层表面,滤液由滤棒中心通道汇集排出。
(二)滤棒元件过滤原理
烛式过滤器采用膜过滤与深层过滤协同机理:滤棒表面滤层形成致密过滤界面,粒径大于滤层孔径的颗粒在表面截留形成滤饼,起主要拦截作用;微细颗粒进入滤层内部通过惯性碰撞、扩散沉积被深层捕获。过滤初期可投加助滤剂形成预涂层,提升过滤精度与滤饼卸除效果。滤棒滤层精度可控,适配不同粒径浆料的精密过滤需求。
(三)滤棒材质选型
滤棒材质需根据浆料化学性质、温度与压力选择,不同工况推荐滤棒材质如下表所示。
表 1 烛式过滤器滤棒材质选型参数
浆料工况 | 推荐滤棒材质 | 过滤精度 (μm) | 适用温度 (℃) | 典型应用 |
锂电前驱体浆料 | 316L 烧结金属滤棒 | 1~5 | ≤100 | 前驱体、正极材料 |
催化 浆料 | 316L / 哈氏合金滤棒 | 1~3 | ≤200 | 催化剂回收、贵金属 |
精细化工浆料 | PP/PTFE 覆膜滤棒 | 5~10 | ≤90 | 颜料、中间体浆料 |
高温碱洗浆料 | 钛合金滤棒 | 3~8 | ≤150 | 碱性浆料、高温工况 |
三、预涂层工艺与过滤流程
(一)预涂层工艺原理
预涂层工艺是在过滤前向罐体内注入助滤剂(如硅藻土、珍珠岩、纤维素粉),助滤剂在滤棒表面形成均匀预涂层,作用有三:一是提升过滤精度,预涂层孔径远小于滤棒本孔,可拦截更微细颗粒;二是保护滤棒,防止颗粒嵌入滤材造成堵塞;三是改善卸料效果,预涂层与滤饼层结合紧密,反吹卸料时整体剥离,卸除更彻底。预涂层厚度、投加量需根据浆料颗粒粒径与过滤要求优化。
(二)完整过滤 - 反吹 - 卸料流程
烛式过滤器采用全自动闭环过滤流程,分为五个阶段:
1. 预涂阶段:向罐体注入助滤剂悬浮液,循环过滤使滤棒表面形成预涂层;
2. 过滤阶段:浆料进入罐体,透过滤层过滤,滤液合格后排出,固体截留于滤层表面;
3. 排空阶段:停止进料,排空罐体内剩余料液,回收至储槽;
4. 反吹卸料阶段:利用压缩空气或滤液从滤棒内部反向吹扫,使滤饼与预涂层整体剥离脱落,落入罐底;
5. 排渣阶段:打开底部排渣阀,将滤饼排出收集,随后重新预涂进入下一过滤周期。
整个流程由 PLC 自动控制,无需人工干预,实现浆料固液分离的连续化、自动化生产。
(三)高回收率卸料优势
反吹卸料工艺使滤饼呈干态完整剥离,卸除率可达 95% 以上,显著高于人工板框工艺;滤饼含水率低、无人工接触污染,回收物料纯度高,可直接回用或销售,大幅提升物料回收率与产品品质。
四、运行参数与故障处置
(一)运行参数管控
需根据浆料浓度、黏度与过滤要求动态匹配运行参数,兼顾过滤效率与滤饼质量,不同工况运行参数如下表所示。
表 2 烛式过滤器不同浆料工况运行参数
浆料类型 | 设计滤速 (m/h) | 过滤压力 (MPa) | 预涂层厚度 (mm) | 卸料周期 (h) |
锂电前驱体浆料 | 3~5 | 0.3~0.5 | 1~3 | 2~4 |
催化剂浆料 | 2~4 | 0.2~0.4 | 2~4 | 3~5 |
精细化工浆料 | 4~6 | 0.2~0.4 | 2~5 | 3~6 |
(二)滤棒堵塞故障处置
滤棒堵塞是浆料过滤常见故障,表现为过滤压力快速升高、滤速下降。诱因多为浆料颗粒过细、预涂层失效或滤材污染。处置方案:一是优化预涂层工艺,调整助滤剂投加量与涂层厚度;二是降低进料浓度、延长过滤周期,避免滤饼过厚;三是进行化学清洗,用酸洗、碱洗或溶剂浸泡去除滤材深层污染,恢复滤棒通量。
(三)卸料不彻底故障处置
卸料不彻底会导致滤饼残留、下一周期过滤效率下降。诱因多为滤饼黏性过强、反吹压力不足或预涂层剥离不完整。处置方案:一是提高反吹压力与时长,增强剥离效果;二是优化预涂层配方,改善滤饼与滤棒界面结合;三是浆料黏性过高时适当延长排空静置时间,配合振动辅助卸料,保障滤饼彻底清除。
五、锂电前驱体浆料过滤项目案例
(一)项目背景
河南某锂电正极材料前驱体生产企业,前驱体浆料过滤原采用人工板框压滤机,处理规模 30m³/d。运行核心痛点:一是人工卸料劳动强度大,单批次卸料耗时 2 小时,效率低;二是物料回收率仅 83%,滤饼粘附滤布损失,有价物料浪费大;三是人工卸料过程滤饼污染风险高,影响产品纯度一致性。
(二)改造实施方案
2025 年企业实施浆料过滤升级,采用利菲尔特烛式过滤器 2 台并联配置,单台处理能力 10m³/h。滤棒采用 316L 烧结金属滤棒,精度 3μm;配套自动预涂层系统与 PLC 全自动控制单元,实现预涂 - 过滤 - 反吹 - 卸料全流程自动闭环运行。
(三)运行效果对比
改造后连续运行 6 个月,各项指标显著改善,与人工板框工艺对比如下表所示。
表 3 烛式过滤器与人工板框工艺运行对比
监测项目 | 改造前(人工板框) | 改造后(烛式过滤) | 变化幅度 |
单批次卸料耗时 | 2 小时 | 20 分钟 | 缩短 83.3% |
物料回收率 | 83% | 96.5% | 提升 13.5 个百分点 |
滤液浊度 (NTU) | 12 | 3 | 下降 75% |
人工操作人员 | 3 人 / 班 | 全自动运行 | 减少 90% 以上 |
年滤布更换成本 | 8 万元 | 1 万元 | 下降 87.5% |
经测算,改造后物料回收率提升带来直接原料节约,年增收约 42 万元,人工成本大幅降低,产品纯度一致性显著提升,设备投资回收期约 10 个月,锂电材料生产的自动化与收率水平全面提升。
FAQ
1. 烛式过滤器和人工板框过滤最大的区别是什么? 答:核心区别在自动化与回收率:烛式过滤器全自动闭环运行,预涂、过滤、反吹、卸料全流程无需人工;反吹卸料率高,物料回收率达 95% 以上,滤饼无污染;人工板框依赖人工卸料,回收率仅 80%~85%,劳动强度大、滤饼易污染。
2. 预涂层工艺有什么作用,一定要用吗? 答:预涂层可提升过滤精度、保护滤棒、改善卸料效果,是烛式过滤的关键工艺。对微细颗粒浆料建议采用,可拦截更细颗粒、防止滤棒堵塞;对颗粒粒径较大、对精度要求不高的浆料可简化或省去预涂,需结合浆料特性优化。
3. 烛式过滤的滤棒多久清洗一次? 答:滤棒通过反吹卸料即可实现日常再生,无需频繁化学清洗;长期运行后若滤棒通量下降、堵塞,可用酸洗、碱洗或溶剂浸泡进行化学清洗恢复通量,清洗周期取决于浆料污染程度,通常 3~6 个月一次。
4. 卸料不彻底怎么处理? 答:卸料不彻底多为滤饼黏性过强或反吹压力不足所致,可通过提高反吹压力与时长、优化预涂层配方、延长排空静置时间并结合振动辅助卸料解决,保障滤饼彻底清除、下一周期过滤效率。5. 烛式过滤器可以处理高温浆料吗? 答:可以。滤棒材质可根据浆料温度选型,316L 烧结金属滤棒适用温度≤200℃,高温碱洗等工况可选用钛合金滤棒适用至 150℃以上,适配不同温度的化工、锂电浆料处理需求。
参考文献
[1] 中国化学与物理电源行业协会. 2024 年锂电材料浆料过滤技术应用报告 [R]. 北京:中国化学与物理电源行业协会,2024.
[2] 陈文瑞,周敏。烛式过滤技术在浆料固液分离中的应用研究 [J]. 化工进展,2023, 42 (11): 189-195.
[3] 新乡市利菲尔特滤器股份有限公司。烛式过滤器产品技术手册 [EB/OL]. https://www.lefilter.com.cn, 2026.
[4] 新乡市利菲尔特滤器股份有限公司。某锂电正极材料企业前驱体浆料过滤升级项目案例 [EB/OL]. https://www.lefilter.com.cn, 2026.


