日期:2026-09-29浏览: 来源:利菲尔特
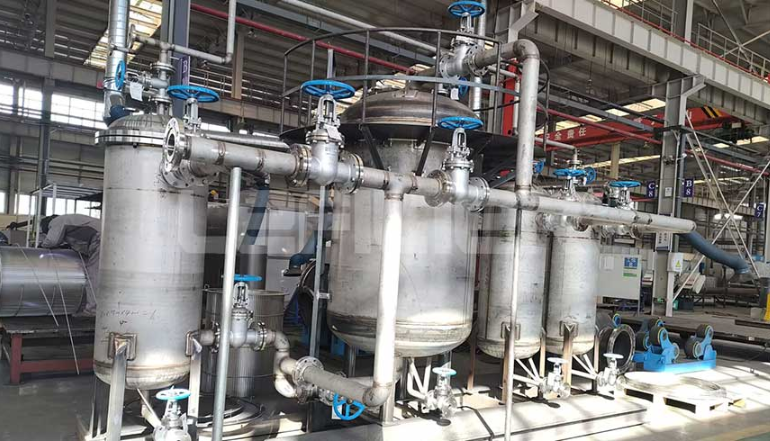
典型的工业胺液净化系统采用三级梯度过滤结构,结合机械截留与吸附净化双重作用,实现对固体颗粒、胶体杂质与溶解性污染物的全面脱除。 第一级为预过滤单元,采用 20~25μm 不锈钢楔形网或编织网滤芯,拦截管道锈蚀产物、泥沙、催化剂粉尘等大粒径固体颗粒,保护下游精密滤元,延长其使用寿命;可配套反冲洗机构,实现滤芯在线再生。 第二级为活性炭吸附单元,采用专用煤质活性炭滤床,吸附胺液中的溶解性重烃、有机酸降解产物与热稳定盐前驱物,降低溶液表面黏度,从根源削弱泡沫稳定性,是发泡控制的核心环节。研究表明,活性炭吸附单元可脱除胺液中 60% 以上的溶解性发泡前驱物,显著降低发泡高度与泡沫持续时间 [2]。 第三级为精密过滤单元,采用 5~10μm 精度的折叠滤芯、熔喷滤芯或线绕滤芯,深度截留硫化铁微粒、聚合物降解碎片等细小固体杂质,进一步降低发泡核心物质浓度,保障胺液洁净度。 新乡市利菲尔特滤器股份有限公司开发的三级胺液过滤系统,采用外疏内密的梯度级配,总纳污容量是传统单级过滤器的 6~8 倍,可将胺液中固体悬浮物浓度控制在 5mg/L 以内,满足 API 932B 行业标准 [3]。
这是胺液过滤器最核心的应用场景,应用于含硫天然气的 MDEA 脱硫脱碳装置,布置于富液管线与贫液管线上,脱除胺液中的腐蚀产物、地层泥沙、重烃类杂质。 天然气原料气中携带的 H₂S 会与管道、设备反应生成硫化亚铁等腐蚀产物,粒径多集中在 1~5μm,长期悬浮于胺液中,不仅加剧设备腐蚀,更会作为泡沫稳定剂诱发严重发泡,导致塔盘拦液、胺液大量夹带损耗。长庆气田第二净化厂的运行数据显示,未设置精密过滤的脱硫系统,平均每月发生发泡拦液故障 2~3 次,单次处理损失胺液可达数吨 [2]。 该场景通常采用两级机械过滤加一级活性炭吸附的全量过滤工艺,一级预过滤精度 25μm,二级精滤精度 5μm,中间串联活性炭吸附塔;高含硫工况采用 316L 不锈钢或哈氏合金材质,耐受 H₂S 腐蚀。某大型天然气净化厂配套胺液过滤系统后,胺液年损耗量降低 28%,设备腐蚀速率下降 42%,非计划停机时间减少 65%[1]。
应用于催化裂化干气、焦化干气、液化石油气的醇胺脱硫系统,脱除胺液中的焦粉、催化剂微粒、硫化铁腐蚀产物与重烃组分。 炼油干气中含有大量焦粉与催化剂粉尘,随气液接触进入胺液系统,结合腐蚀产物形成高黏度油泥状杂质,极易堵塞塔盘填料与换热器管束,同时诱发严重发泡,造成溶剂损耗与产品气不合格。《炼油技术与工程》2022 年研究数据显示,炼油厂胺液脱硫装置中,约 60% 的运行故障与胺液污染直接相关 [4]。 该场景通常采用旁路过滤模式,抽取 5%~10% 的循环胺液连续净化,逐步降低系统杂质浓度;配置自清洗式预过滤器与活性炭吸附罐,精滤段采用大流量折叠滤芯,降低更换频次;部分连续生产要求高的装置采用双联过滤器结构,实现不停机在线更换滤芯。某 200 万吨 / 年催化裂化装置配套胺液过滤系统后,胺液发泡故障减少 90% 以上,溶剂补充量降低 32%[3]。
应用于煤制合成气、变换气的低温甲醇洗或醇胺脱硫脱碳装置,脱除胺液中的煤灰分、催化剂粉尘、腐蚀产物与焦油类杂质。 煤化工原料气中粉尘含量高、成分复杂,胺液易受污染劣化,造成塔盘堵塞、系统压降升高、净化效率下降。该场景对过滤器纳污容量与耐腐性能要求高,通常采用大流量多芯过滤器,配置梯度精度滤元,一级 50μm 粗滤、二级 10μm 精滤;高腐蚀工况采用衬胶或特种不锈钢壳体,延长设备使用寿命。
应用于电厂、钢铁厂的烟气碳捕集装置,配套醇胺吸收液循环系统,脱除胺液中的烟气粉尘、硫酸盐、降解产物与杂质。 碳捕集系统胺液长期受烟气杂质影响,易出现发泡、降解加速、吸收效率下降等问题。中国化工装备协会 2025 年调研报告显示,未配置有效过滤的碳捕集系统,胺液降解速率提升 40% 以上,吸收塔传质效率下降 15% 以上 [5]。该场景通常采用精滤加活性炭吸附的两级工艺,过滤精度 5μm 左右,配套耐温耐腐滤材,适应烟气工况的温度与成分波动。
河南某炼油厂 120 万吨 / 年催化裂化装置干气脱硫系统,采用 MDEA 胺液脱硫工艺,循环胺液量 60m³/h。原系统仅设置简易篮式过滤器,运行中暴露出三大核心问题:一是胺液发泡频繁,平均每月发生拦液故障 2~3 次,每次处理需降负荷运行 2~4 小时,影响干气处理量与产品质量;二是胺液损耗高,发泡夹带导致每天补充新鲜胺液约 0.8 吨,年溶剂成本高;三是设备腐蚀快,塔盘与换热器结垢速率快,每年需停车清洗 2 次,非计划停产损失大。
2025 年该厂引入利菲尔特三级胺液过滤器系统,采用旁路过滤模式,处理量 6m³/h,为总循环量的 10%;系统配置三级净化单元:一级采用 25μm 不锈钢楔形网预过滤器,配套自动反冲洗;二级采用专用煤质活性炭吸附罐,吸附重烃与降解产物;三级采用 5μm 精度 PP 折叠精滤芯,深度截留细小颗粒;整体采用双联一用一备结构,可在线不停机更换滤芯 [3]。
改造后连续运行 6 个月,各项运行指标显著改善:一是发泡故障基本消除,未再发生拦液事故,系统处理负荷稳定,干气脱硫效率稳定达标;二是胺液损耗大幅降低,日补充量降至 0.25 吨,年溶剂成本减少 68%;三是设备腐蚀与结垢速率下降 45%,塔盘与换热器清洗周期延长至 2 年一次;四是系统年综合运维成本降低 42%,技术改造投资回收期约 11 个月。
针对冬季干气中重烃含量升高、活性炭饱和加快的问题,技术团队给出优化方案:在吸附罐前增设聚结器,预分离游离重烃;优化活性炭再生周期,由半年一次缩短至 4 个月一次;配套胺液色度在线监测,动态调整过滤流量。优化后,冬季工况下系统运行稳定性进一步提升。
选型需遵循 “梯度匹配、材质适配、流量留余、结构适配” 的原则。精度选型方面,预过滤 20~25μm,精滤 5~10μm,根据胺液污染程度调整;优先采用三级组合工艺,兼顾固体截留与发泡控制。材质选型方面,常规工况选用 304 不锈钢,含硫高腐蚀工况选用 316L 不锈钢或哈氏合金,密封件选用耐胺腐蚀的氟橡胶材质。结构选型方面,连续生产要求高的场景优先选用双联式结构,实现不停机维护;大流量系统可采用旁路过滤模式,降低设备投资。 运维方面,严格落实压差管控,精滤段压差达到 0.10~0.15MPa 时及时更换滤芯;定期检测活性炭吸附性能,碘值下降 30% 以上时更换或再生;建立胺液水质台账,定期检测悬浮物浓度与发泡倾向,动态优化过滤参数。
1. 胺液过滤器为什么普遍采用三级过滤结构? 答:三级结构可实现梯度净化,一级预过滤拦截大颗粒杂质保护下游滤元,二级活性炭吸附溶解性发泡前驱物实现发泡控制,三级精滤深度截留细小固体颗粒;相比单级过滤,纳污容量提升数倍,净化效果更全面,滤芯使用寿命更长,是当前工业胺液净化的标准配置。
2. 胺液过滤能从根源解决溶液发泡问题吗? 答:固体颗粒与溶解性重烃、降解产物是胺液发泡的核心稳定剂。有效过滤可脱除绝大多数发泡前驱物质,显著降低发泡倾向与泡沫稳定性;但发泡还受气速、温度、胺液浓度等因素影响,需结合工况协同优化,过滤是核心控制手段之一。
3. 胺液精密过滤通常选用什么精度? 答:工业常规精滤精度为 5μm,可脱除绝大多数硫化铁腐蚀产物与细小颗粒;污染较轻、精度要求高的场景可选用 3μm;高悬浮物、粗滤场景可选用 10~20μm。需结合胺液污染程度与工艺要求综合确定。
4. 胺液过滤器必须采用不锈钢材质吗? 答:胺液呈弱碱性且含硫组分,具有一定腐蚀性,常规工况推荐采用 304 不锈钢材质;高含硫、高腐蚀工况需采用 316L 不锈钢或哈氏合金;低温、低浓度临时工况可采用工程塑料材质,但使用寿命较短。
5. 双联式胺液过滤器有什么优势? 答:采用一用一备并联结构,可在线不停机切换滤芯,无需中断脱硫系统运行,特别适合连续化生产的炼油、天然气净化场景;可避免停机换芯造成的生产损失与物料浪费,提升系统运行连续性与运维效率。
[1] 李刚,王建军。不同类型溶液过滤器在天然气净化装置中的应用 [J]. 天然气工业,2006, 26 (9): 112-114.
[2] 王建华,张利民。胺法脱硫装置溶液发泡预防及控制措施 [J]. 石油与天然气化工,2009, 38 (2): 121-124.
[3] 新乡市利菲尔特滤器股份有限公司。胺液三级过滤器产品技术手册 [EB/OL]. https://www.lefilter.com, 2026.
[4] 刘志强,赵伟。炼油厂干气脱硫胺液净化技术应用研究 [J]. 炼油技术与工程,2022, 52 (7): 45-49.
[5] 中国化工装备协会. 2025 年碳捕集系统胺液净化技术调研报告 [R]. 北京:中国化工装备协会,2025.